English
 Português
 Русский
 Español
 Français
 عربي
 Tiếng Việt
 हिन्दी
 Indonesia
 Türkçe
 Четыре ролика пластины прокатки машина
Просмотреть подробности
Полностью автоматическая гибочная машина плиты 4 крена CNC гидровлическая
Прецизионный изгиб для тяжелых промышленных применений
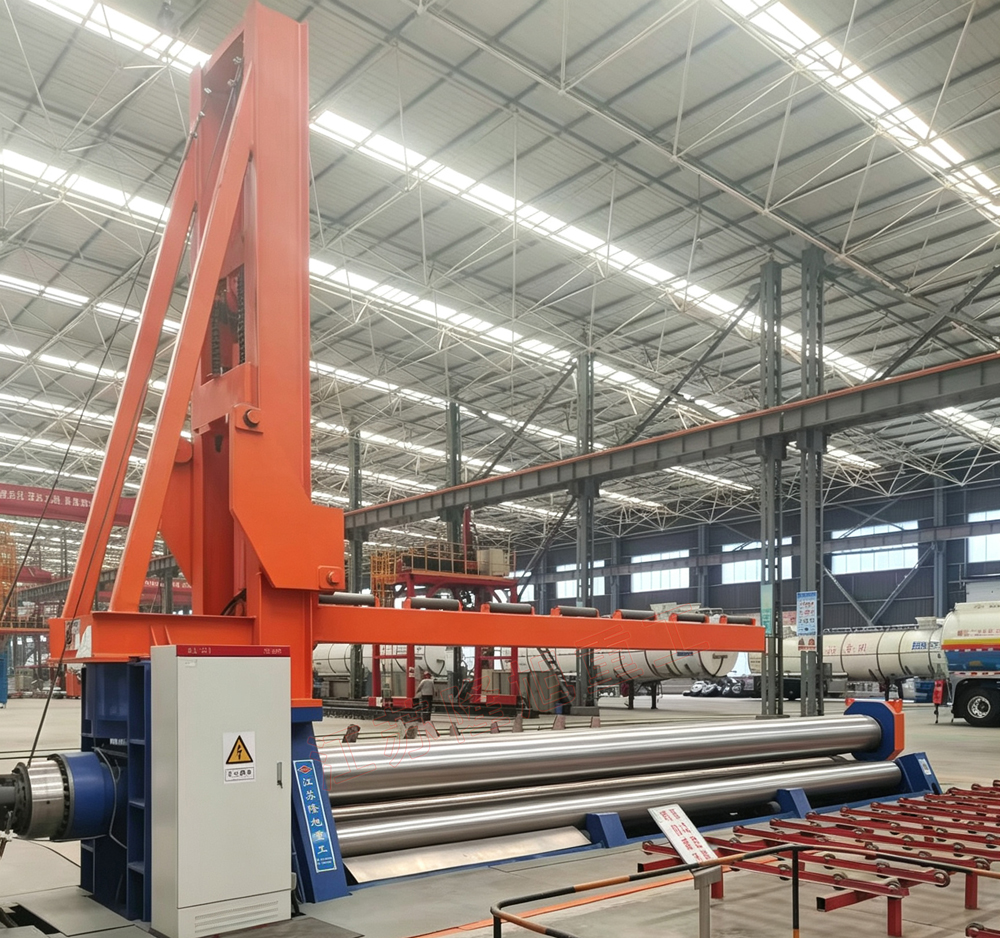
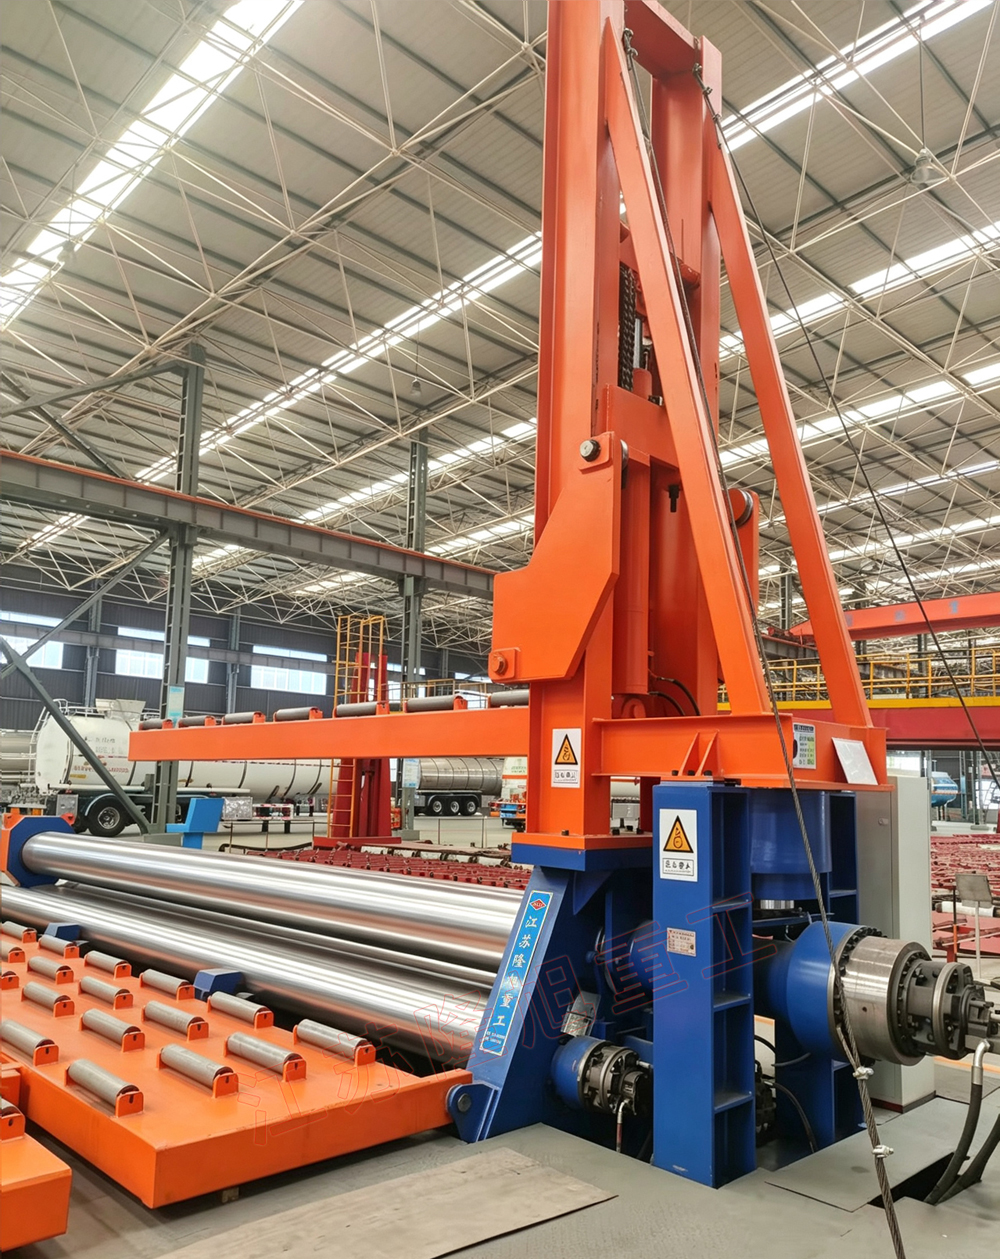
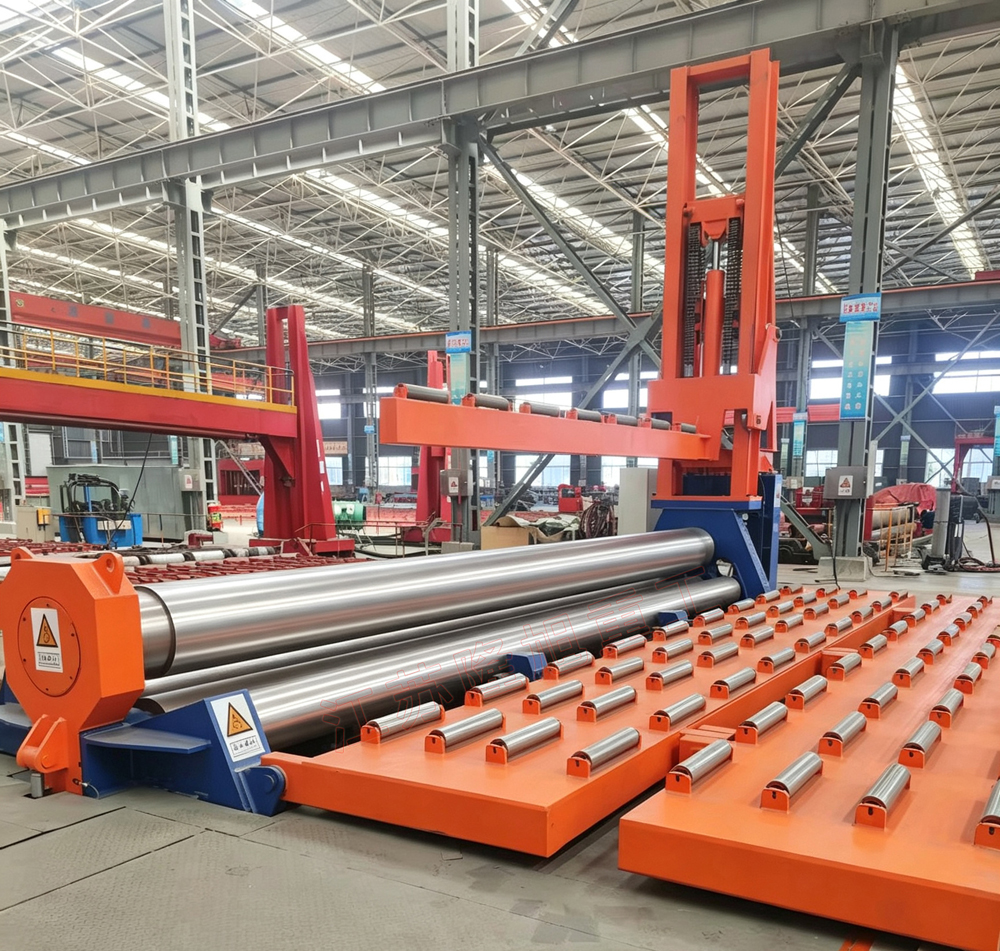
1. Общая структура и принцип работы
В комплектацию машины входят цельносварное основание, 5 комплектов рам, верхний рабочий вальец, нижние рабочие вальцы, левый и правый боковые вальцы, независимые гидравлические приводные агрегаты, гидравлическая подъемная система, механизм разгрузки при перевороте, гидравлическая силовая установка и консоль управления с ЧПУ.
1. Верхний валик закреплен вдоль оси и совершает только вращательное движение.
2. Нижние ролики поднимаются вертикально, чтобы закрепить головку листа и завершить предварительную гибку с обоих концов.
3. Два боковых валка поднимаются синхронно или по отдельности вдоль наклонных направляющих для регулирования радиуса прокатываемой дуги.
4. Левый концевой опорный блок оснащен разгрузочным цилиндром. После завершения прокатки верхний валок опрокидывается для прямой выгрузки из цилиндра без извлечения листового металла.
Принцип работы: Все процедуры, включая предварительную гибку обоих концов пластины, непрерывную прокатку и калибровку окружности, могут быть выполнены за одну подачу без переворачивания пластины, что обеспечивает крайне малое количество остаточных прямых кромок. Поддерживается одноэтапная формовка сверхдлинных плоских пластин длиной 8 метров.
2. Основные преимущества полного привода
Традиционные четырехвалковые гибочные станки W12 используют только один привод для верхнего валка или два привода для верхнего и нижнего валков, что легко приводит к проскальзыванию листового металла и недостаточному крутящему моменту при обработке больших листов. В данной модели используется синхронный привод с независимыми гидравлическими двигателями и планетарными редукторами для всех четырех валков:
1. Сверхпрочное сцепление, исключающее скольжение крупных пластин.
Стальные пластины шириной 8 метров и толщиной 12 мм имеют большую площадь контакта, но при этом недостаточное трение. Четыре валка синхронно активно передают крутящий момент, обеспечивая совместную подачу пластин. Отсутствие проскальзывания во время предварительной гибки и прокатки делает этот метод подходящим для обработки нержавеющей стали, высокопрочных тонких пластин и длинных цилиндров.
2. Достаточный крутящий момент формования, позволяющий уменьшить минимальный диаметр прокатки.
Совместная сила четырех валков обеспечивает возможность формовки. Цилиндры меньшего диаметра могут быть прокатаны при той же толщине листа. Максимальная толщина предварительного изгиба достигает 10 мм, а прямая кромка на конце составляет ≤1,5 толщины листа, что снижает трудозатраты на последующую обработку канавок.
3. Равномерное распределение напряжения и равномерный износ поверхности валков.
Синхронное вращение четырех валков обеспечивает равномерное распределение напряжения по всей ширине листа, снижает деформацию при изгибе валков длиной 8 метров и значительно повышает точность округлости и прямолинейности цилиндров по всей длине.
4. Стабильная, высокопроизводительная непрерывная работа.
Распределение нагрузки на привод позволяет снизить нагрузку на каждый отдельный двигатель, что приводит к низкому повышению температуры при длительном серийном производстве. Это подходит для условий непрерывного производства ветроэнергетического оборудования и резервуаров для хранения.
3. Основные технические характеристики
1. Производственная мощность: максимальная толщина листа 12 мм, максимальная ширина листа 8000 мм, максимальная толщина предварительной гибки 10 мм; используемые материалы: углеродистая сталь, нержавеющая сталь, алюминиевый лист, низколегированная сталь.
2. Материал рабочих валков: кованая сталь 42CrMo, закаленная и отпущенная, а также подвергнутая среднечастотной закалке (HRC45–52), прецизионно отшлифована и отполирована для предотвращения царапин на листовом металле.
3. Конфигурация привода: Независимый высокоскоростной гидравлический двигатель и планетарный редуктор установлены для каждого из верхнего, нижнего, левого и правого валков.
4. Скорость прокатки листового металла: 4 м/мин.
5. Подъемная система: Двухсторонние цилиндры повышенной прочности для нижних и двух боковых валков с синхронным гидравлическим управлением с замкнутым контуром.
6. Способ разгрузки: гидравлический механизм опрокидывания с предохранительной блокировкой; после опрокидывания машина блокируется и не может работать.
7. Система управления: ПЛК с числовым программным управлением + сенсорный экран, способный сохранять несколько наборов параметров прокатки и автоматически рассчитывать боковое перемещение валков.
8. Рама: Толстостенная коробчатая сварная конструкция с общей термообработкой для снятия напряжений, обеспечивающая достаточную жесткость для работы на высоте до 8 метров и низкую склонность к деформации.
4. Применимые отрасли и обрабатываемые детали
Разработанный специально для формования сверхшироких 8-метровых плит, он широко применяется в следующих областях:
1. Ветроэнергетические башни, крупные сосуды высокого давления, цилиндры котлов
2. Крупные резервуары для хранения химикатов, городские трубопроводы, стальные цилиндрические конструкции.
3. Корабельные каюты и резервуары, сверхбольшие изогнутые элементы наружных стен.
| Элемент | Спецификация |
|---|---|
| Производственная мощность | Максимальная толщина листа 12 мм; максимальная ширина листа 8000 мм; максимальная толщина предварительного изгиба 10 мм. Применяемые материалы: углеродистая сталь, нержавеющая сталь, алюминиевый лист, низколегированная сталь. |
| Рабочие валы | Кованая сталь 42CrMo, закаленная и отпущенная, а также подвергнутая среднечастотной закалке (HRC 45–52), прецизионно отшлифована и отполирована для предотвращения царапин на поверхности. |
| Конфигурация привода | Для каждого из верхнего, нижнего, левого и правого валков предусмотрен независимый высокоскоростной гидравлический двигатель и планетарный редуктор. |
| скорость прокатки листового металла | 4 м/мин |
| Подъемная система | Двухсторонние цилиндры большой мощности для нижнего и двух боковых валков с синхронным гидравлическим управлением с замкнутым контуром. |
| Способ разгрузки | Гидравлический механизм опрокидывания с предохранительной блокировкой; машина блокируется и не может работать после опрокидывания. |
| система управления | ПЛК с числовым программным управлением + сенсорный экран; сохраняет несколько наборов параметров прокатки и автоматически рассчитывает перемещение бокового валка. |
| Рамка | Сварная конструкция коробчатого типа из толстостенных листов с общей термообработкой для снятия напряжений; достаточная жесткость для рабочей ширины 8 метров при низкой деформации. |
Изучите наш широкий спектр высококачественных металлообрабатывающих машин, предназначенных для удовлетворения различных промышленных потребностей.
Четыре ролика пластины прокатки машина
Прецизионный изгиб для тяжелых промышленных применений
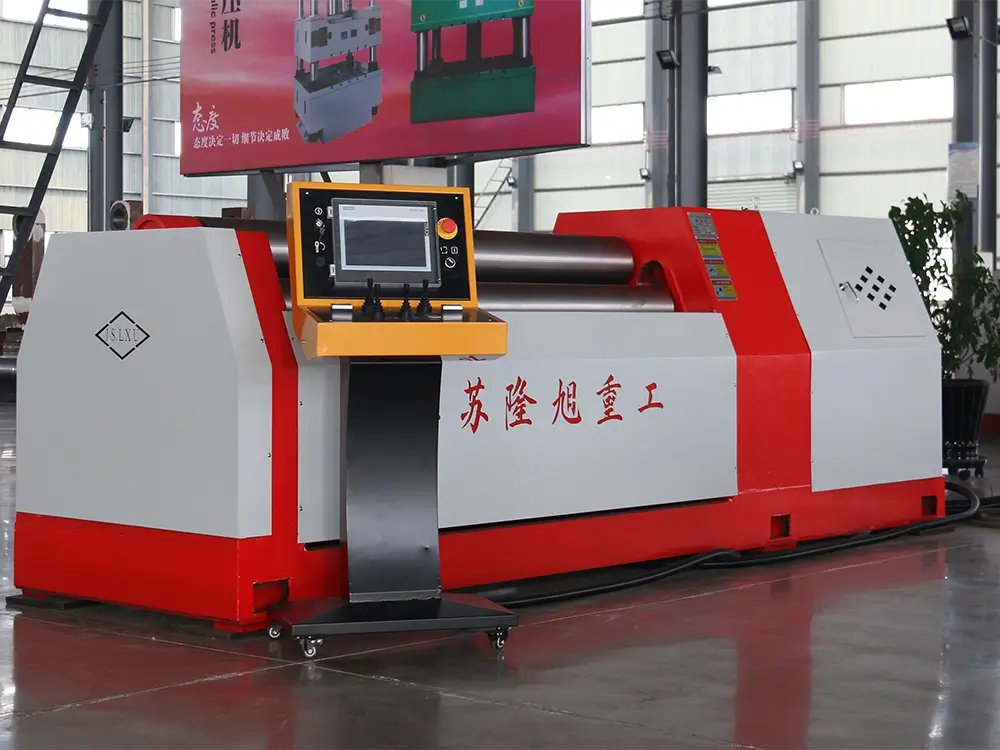 Четыре ролика пластины прокатки машина
Полный сервоконтроль для точности и эффективности
 Верхний ролик Универсальный листовой прокатный станок
Идеально подходит для крупномасштабной и высокопрочной гибки пластин.
 Верхний ролик Универсальный листовой прокатный станок
Поддерживает предварительную гибку и прокатку пластин средней и малой толщины с высокой точностью формования.
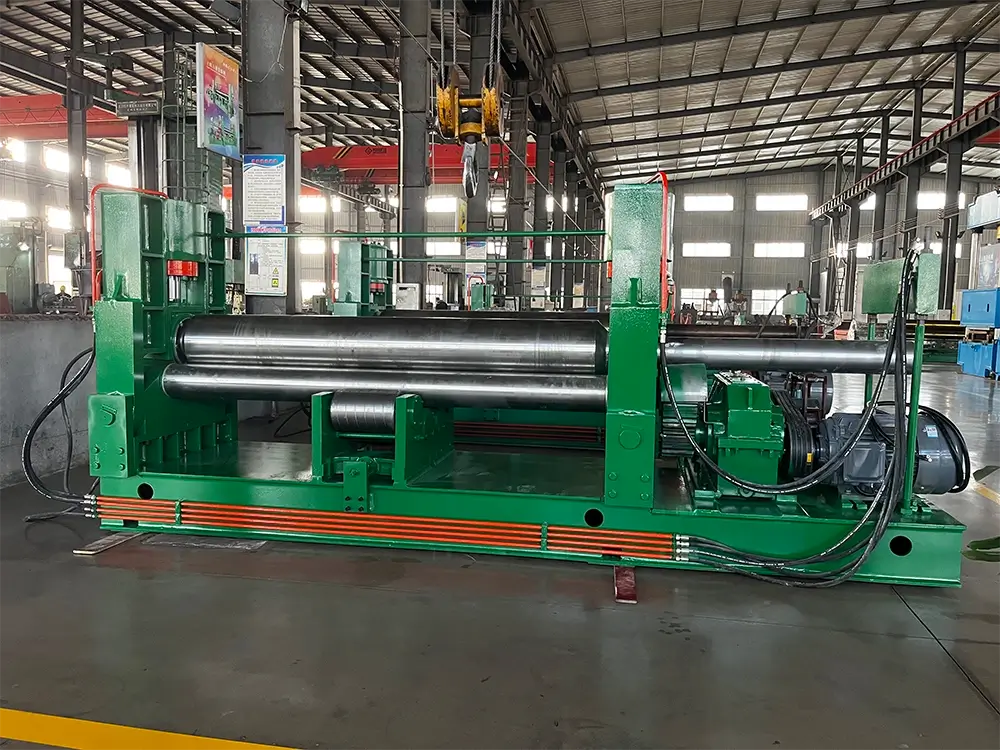 Гидравлические 3-Машина завальцовки плиты ролика симметричная
Эффективно обрабатывает средние и маленькие пластины с точной предварительной гибкой и прокаткой.
 Четыре ролика пластины прокатки машина
Это крупный гидравлический четырехвалковый листопрокатный станок с двойным приводом, верхний и нижний валы являются валы с инициальным приводом...
 Выравнивание машины
Характеристики продукта: Данная машина представляет собой стандартный выравниватель листового проката серии W43 с опорой. Она состоит из силовой части, основного двигателя и...
 Четыре ролика пластины прокатки машина
1. Общая конструкция и принцип работы. Вся машина состоит из цельносварного основания, 5 комплектов рам, верхнего рабочего ролика...
Мы здесь, чтобы помочь с любыми вопросами или индивидуальными потребностями. Заполните форму ниже, и наша команда свяжется с вами в ближайшее время.
Мы здесь, чтобы помочь с любыми вопросами или индивидуальными потребностями. Заполните форму ниже, и наша команда свяжется с вами в ближайшее время.