Description du produit
1. Structure générale et principe de fonctionnement
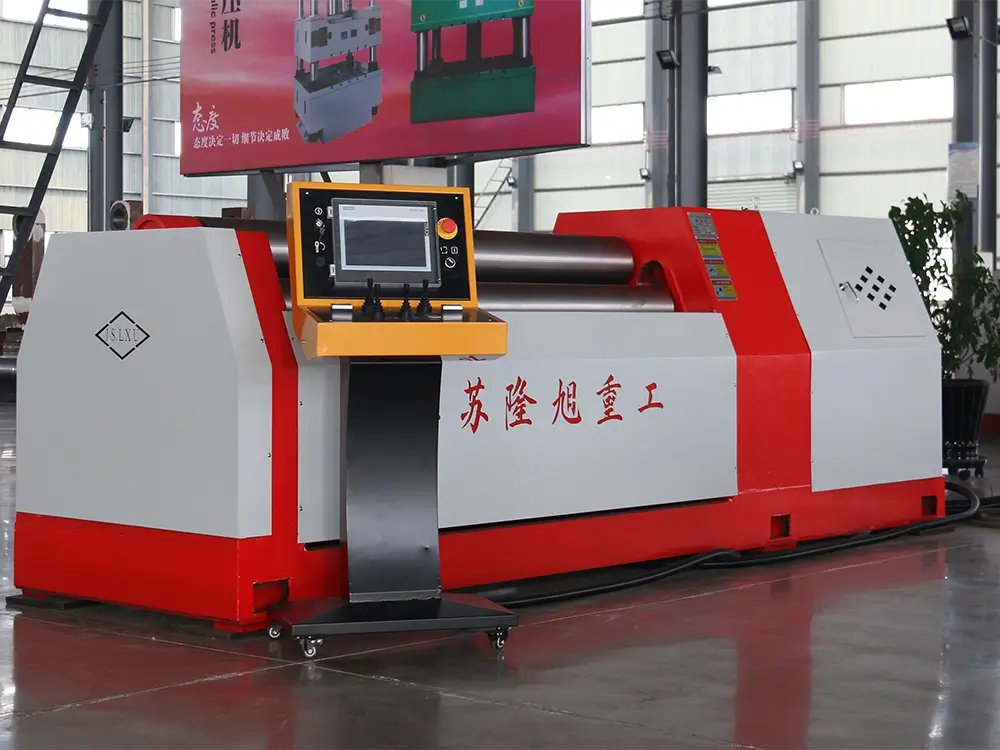
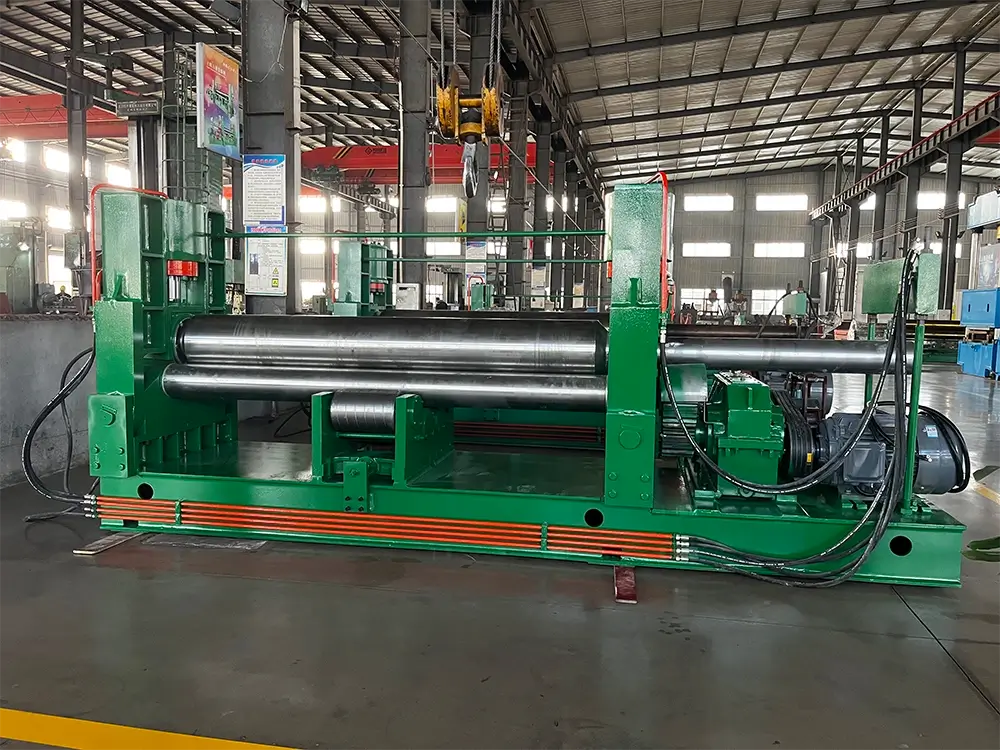
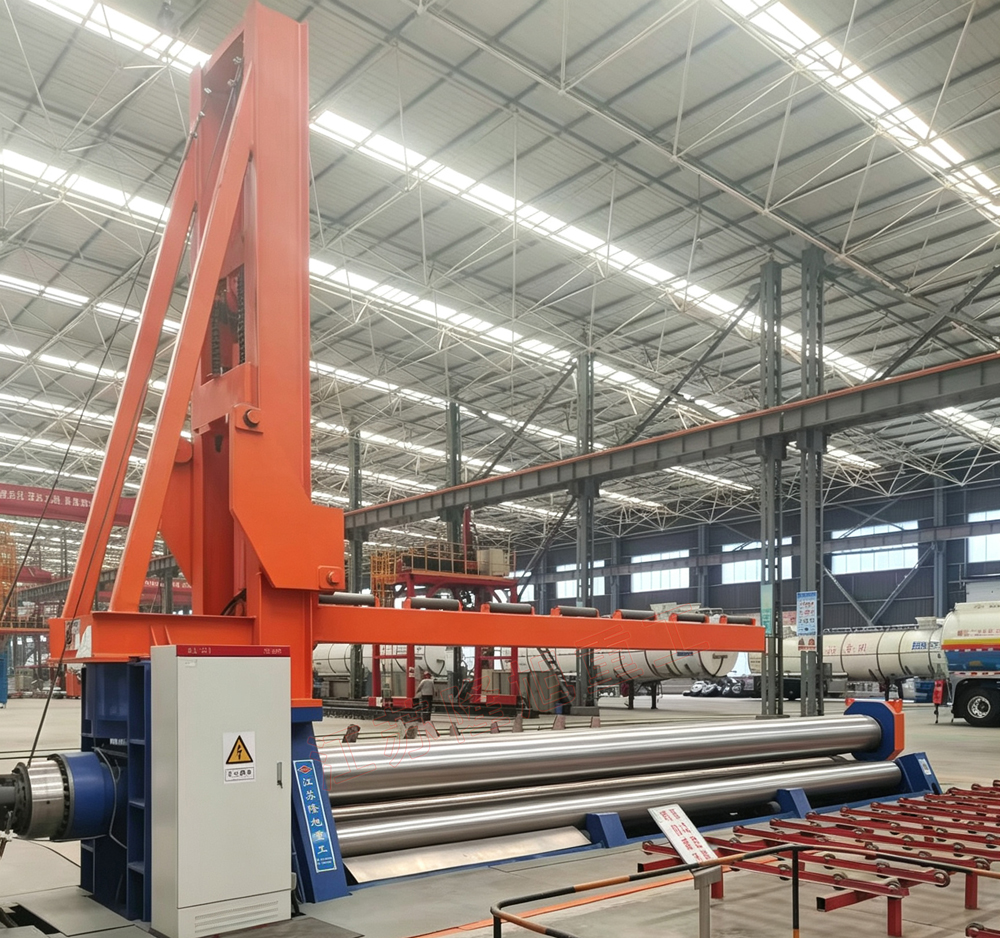
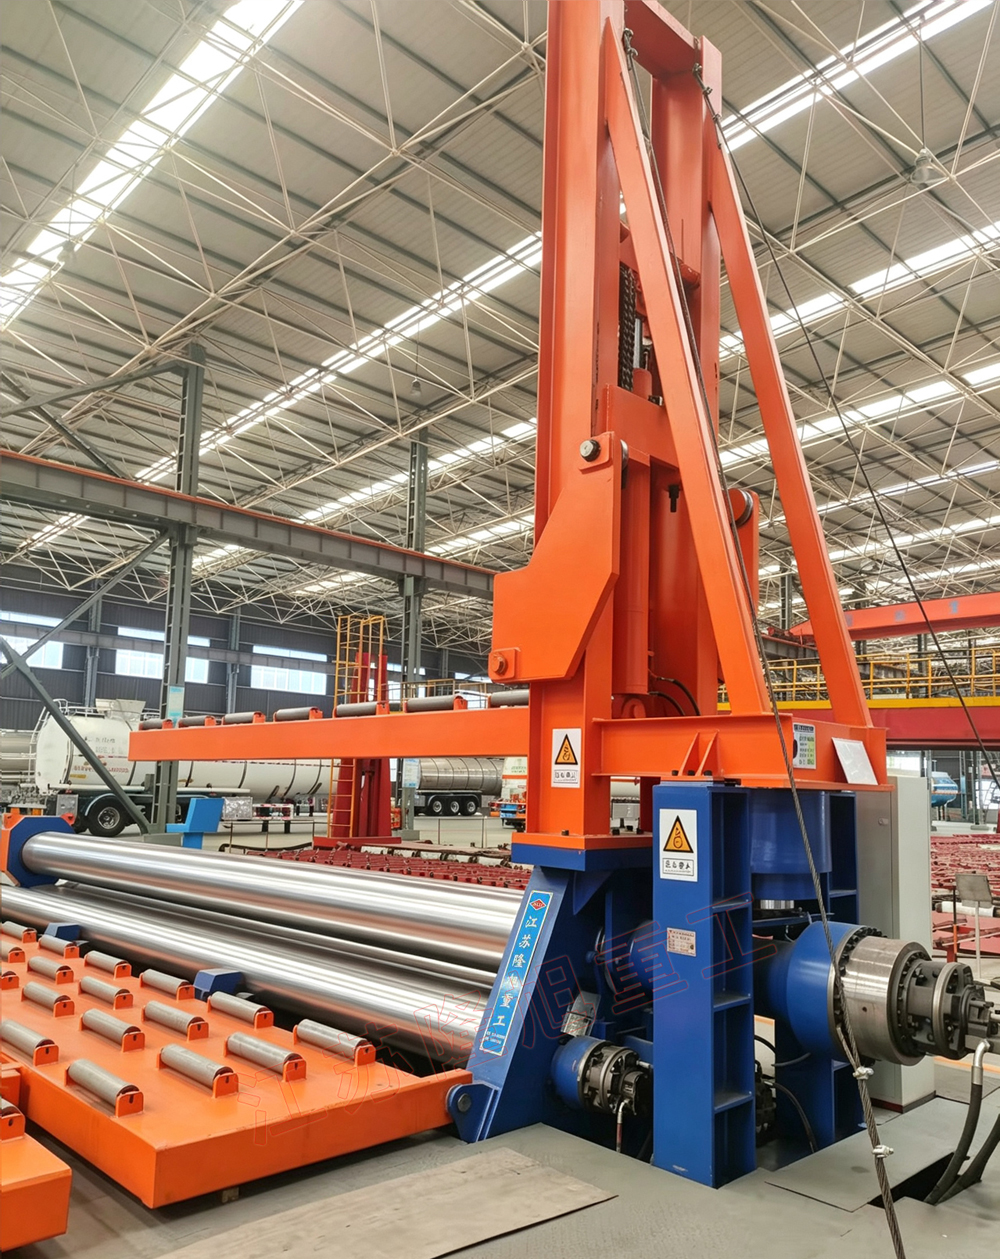
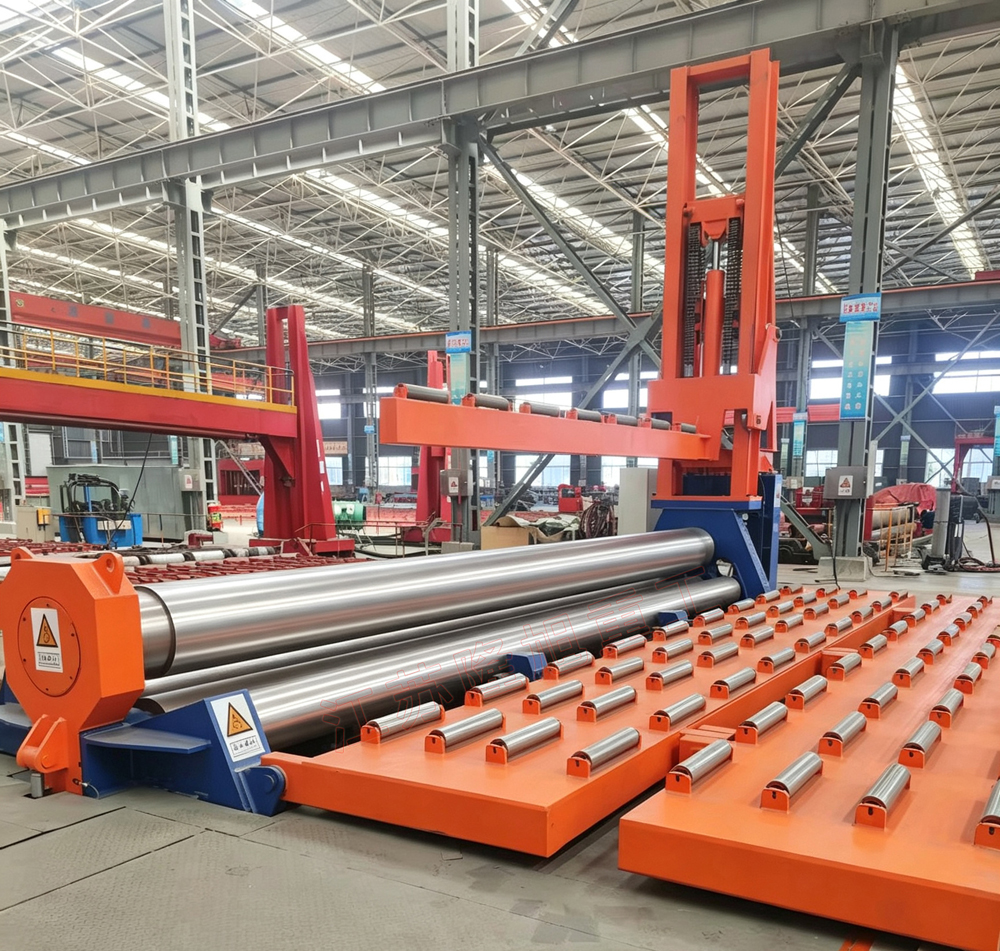
La machine complète se compose d'une base soudée d'une seule pièce, de 5 ensembles de châssis, d'un rouleau de travail supérieur, de rouleaux de travail inférieurs, de rouleaux latéraux gauche et droit, d'unités d'entraînement hydrauliques indépendantes, d'un système de levage hydraulique, d'un mécanisme de déchargement par retournement, d'une centrale hydraulique et d'une console de commande CNC.
1. Le rouleau supérieur est fixé axialement et n'effectue qu'un mouvement de rotation.
2. Les rouleaux inférieurs se soulèvent verticalement pour serrer la tête de la plaque et effectuer le pré-cintrage aux deux extrémités.
3. Les deux rouleaux latéraux se soulèvent de manière synchrone ou individuelle le long de rails de guidage inclinés pour contrôler le rayon de l'arc roulé.
4. Le palier de retournement gauche est équipé d'un vérin de déchargement. Une fois le laminage terminé, le cylindre supérieur est basculé pour un déchargement direct par vérin, sans extraction de la tôle.
Principe de fonctionnement : Toutes les opérations, y compris le pré-cintrage des deux extrémités de la plaque, le laminage continu et le calibrage circulaire, peuvent être réalisées en une seule étape, sans retournement de la plaque, ce qui réduit considérablement les bavures résiduelles. Ce procédé permet le formage en une seule étape de plaques plates ultra-longues de 8 mètres.
2. Principaux avantages de la transmission intégrale
Les cintreuses à quatre rouleaux W12 classiques utilisent soit un entraînement simple pour le rouleau supérieur, soit un double entraînement pour les rouleaux supérieur et inférieur, ce qui entraîne facilement un glissement de la tôle et un couple insuffisant lors du traitement de grandes tôles. Ce modèle utilise un entraînement synchrone avec des moteurs hydrauliques indépendants et des réducteurs planétaires pour les quatre rouleaux.
1. Adhérence ultra-forte pour éliminer le glissement des grandes plaques
Les plaques d'acier de 8 mètres de large et 12 mm d'épaisseur présentent une grande surface de contact et un frottement minimal. Quatre rouleaux génèrent un couple de manière synchrone et active, assurant l'alimentation conjointe des plaques. L'absence de glissement lors du pré-cintrage et du laminage rend cette machine idéale pour l'acier inoxydable, les tôles minces à haute résistance et le traitement de cylindres longs.
2. Un couple de formage suffisant permet un diamètre de laminage minimal plus petit
La force combinée de quatre rouleaux assure la capacité de formage. Il est possible de laminer des cylindres de plus petit diamètre à épaisseur de tôle égale. L'épaisseur maximale de pré-cintrage atteint 10 mm et le bord droit en sortie est inférieur ou égal à 1,5 fois l'épaisseur de la tôle, ce qui réduit le travail d'usinage ultérieur des rainures.
3. contrainte uniforme et usure constante de la surface des rouleaux
La rotation synchrone de quatre rouleaux assure une contrainte uniforme sur toute la largeur de la plaque, réduit la déformation par flexion des rouleaux de 8 mètres de long et améliore considérablement la précision de rondeur et de rectitude des cylindres sur toute leur longueur.
4. Fonctionnement continu stable et intensif
La charge motrice est répartie afin de réduire la charge sur chaque moteur, ce qui limite l'élévation de température lors de la production en série à long terme. Ce système est adapté aux conditions de production continue des éoliennes et des réservoirs de stockage.
3. Principales spécifications techniques
1. Capacité de traitement : épaisseur maximale de la tôle : 12 mm, largeur maximale de la tôle : 8 000 mm, épaisseur maximale de pré-cintrage : 10 mm ; matériaux compatibles : acier au carbone, acier inoxydable, tôle d’aluminium, tôle d’acier faiblement allié
2. Matériau des rouleaux de travail : acier forgé 42CrMo, trempé et revenu, puis trempé à moyenne fréquence (HRC45–52), rectifié et poli avec précision pour éviter les rayures sur la plaque.
3. Configuration d'entraînement : Moteur hydraulique haute vitesse indépendant et réducteur planétaire équipant chacun des rouleaux supérieur, inférieur, gauche et droit.
4. Vitesse de laminage des plaques : 4 m/min
5. Système de levage : vérins double effet haute performance pour les rouleaux inférieurs et les deux rouleaux latéraux avec commande hydraulique synchrone en boucle fermée
6. Méthode de déchargement : mécanisme de basculement hydraulique avec verrouillage de sécurité ; la machine se bloque et ne peut plus fonctionner après le basculement.
7. Système de contrôle : commande numérique par automate programmable (PLC) + écran tactile, capable de mémoriser plusieurs jeux de paramètres de laminage et de calculer automatiquement la course latérale du cylindre.
8. Châssis : Structure soudée de type caisson en tôle épaisse avec recuit de détente global, offrant une rigidité suffisante pour des conditions de travail sur 8 mètres de long et une faible tendance à la déformation.
4. Secteurs d'activité et pièces concernées
Conçu spécifiquement pour la fabrication de plaques ultra-larges de 8 mètres, il est largement utilisé dans :
1. tours éoliennes, grands réservoirs sous pression, cylindres de chaudières
2. Grands réservoirs de stockage de produits chimiques, canalisations municipales, cylindres structuraux en acier
3. Cabines et réservoirs de navires, composants de parois extérieures incurvées de très grande taille
 English
 Português
 Русский
 Español
 Français
 عربي
 Tiếng Việt
 हिन्दी
 Indonesia
 Türkçe
 Machine à rouler les plaques à quatre rouleaux