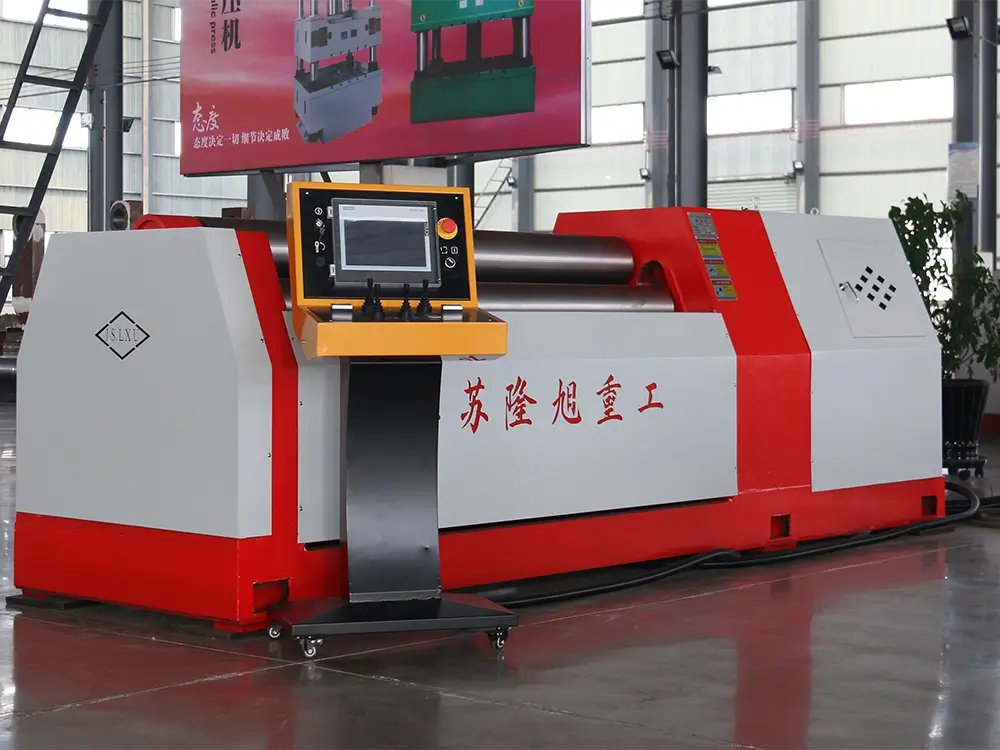
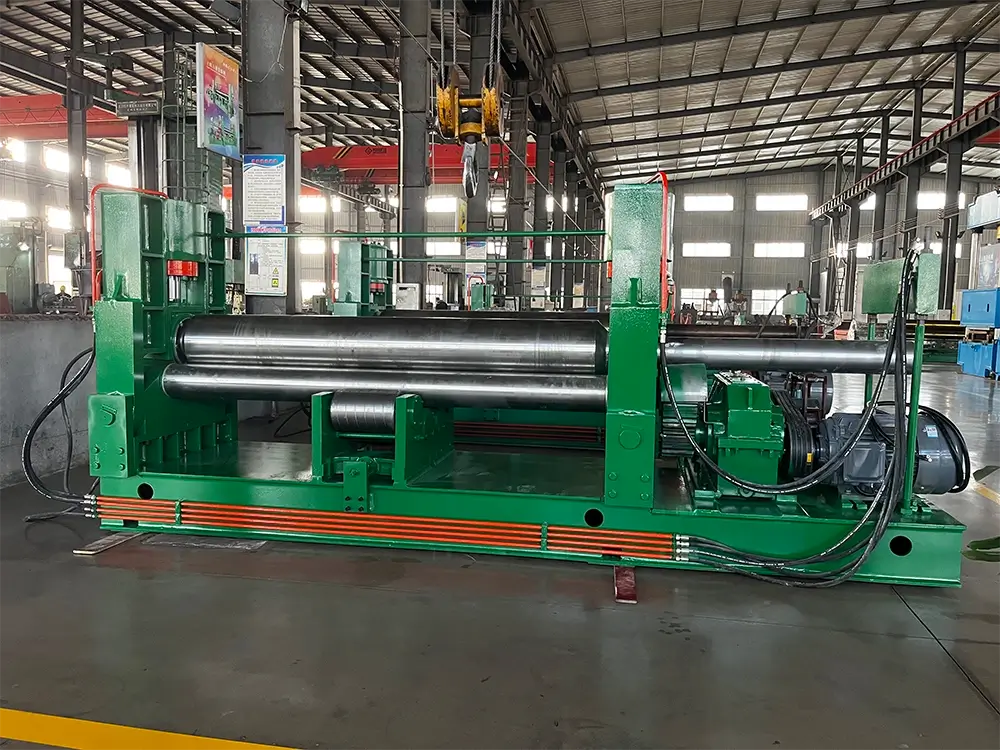
Description du produit
Cette machine est applicable au processus de pré-flexion de la tête de la plaque avant le laminage de la plaque métallique, et peut également compléter le processus de formage et de nivellement de flexion pressage à froid formant des plaques, des profilés et des composants.
La machine a un mécanisme de puissance indépendant et un système électrique, et adopte le contrôle centralisé de bouton. L'action de processus est commandée par PLC, qui peut réaliser l'ajustement et l'opération semi-automatique.
La pression de travail et la plage de course de la machine peuvent être ajustées en fonction des besoins du processus.

Caractéristiques du produit:
La machine est composée d'un hôte et d'un mécanisme de contrôle, qui sont reliés par des pipelines et des appareils électriques pour former un tout. Le moteur principal comprend le corps, le cylindre principal, le cylindre latéral, le dispositif de limite, etc. Le mécanisme de commande comprend une station de pompage hydraulique (système d'alimentation) et une boîte électrique.
1. Corps
Le corps de machine se compose de traverse supérieure, table de travail, glissant le bloc, colonne de traction, base inférieure de moule, rail de guide et moule, se fondant sur deux colonnes de traction comme cadre principal, et la traverse supérieure et table de travail sont attachées aux deux extrémités par des boulons;
La structure principale de soudure de plaque d'acier sera recuite après soudure pour éliminer entièrement l'effort de soudure; Les pièces structurelles principales sont finement traitées par l'équipement avancé international pour assurer l'aspect global de corps est lisse et beau, avec la haute précision et la bonne rigidité;
Le bloc coulissant est installé entre la poutre supérieure et l'établi. La précision de la machine est ajustée en ajustant le rail de guidage. Le bloc coulissant est relié au maître-cylindre et à la tige de piston du cylindre latéral par la bride de raccordement.

Le rail de guidage est utilisé pour guider le mouvement de haut en bas. La limite de déplacement principale de la presse et la limite de déplacement du tampon hydraulique sont contrôlées par un capteur de déplacement linéaire. Les points de conversion de contrôle de chaque position peuvent être directement réglés sur l'écran d'affichage.
2. cylindre principal et cylindre latéral
Le bloc-cylindres principal est fixé dans la traverse supérieure par l'épaulement de la bouche du cylindre et le grand contre-écrou. L'extrémité inférieure du piston est reliée au bloc coulissant par des brides de raccordement et des boulons.
Le cercle extérieur de la tête de piston est équipé d'une bague d'étanchéité dans la direction opposée pour former deux cavités d'huile dans le cylindre. L'orifice du cylindre est également équipé d'une bague d'étanchéité, qui est verrouillée avec une bride pour assurer l'étanchéité de la cavité inférieure. La bride d'orifice de cylindre est équipée d'un anneau de poussière pour assurer la prévention de la poussière de la tige de piston.


3. Console
La console peut se déplacer librement dans une certaine plage et la surface de la boîte est recouverte de boutons, de relais temporels, etc.
4. dispositif de limite de voyage
Le dispositif de limite de voyage est situé du côté droit du corps de machine et se compose de parenthèse, d'une bosse, d'un commutateur de proximité, etc. La position d'opération de bloc coulissant peut être ajustée en ajustant la position du commutateur de proximité.
5. station de pompe hydraulique (système d'alimentation)
La station de pompe hydraulique se compose de réservoir d'huile, de pompe à haute pression, de moteur, de valve de cartouche, etc. Le réservoir d'huile est soudé avec la plaque d'acier, et le réservoir est équipé d'un tamis filtrant.
Le pointeur d'huile à l'extrémité avant est utilisé pour observer le niveau d'huile. La hauteur de ravitaillement doit être à la position supérieure du pointeur d'huile. S'il est inférieur au pointeur d'huile, le ravitaillement doit être effectué.

6. Moule
Le supérieur meurent la tête est faite d'acier 45 # allié, qui est éteint et gâché après usinage approximatif, HB240 ~ 280.
La matrice inférieure est en acier allié 45 #, qui est trempé et trempé après usinage grossier, HB240 ~ 280. La matrice inférieure adopte la matrice enfichable, et la tête de matrice inférieure change la taille de l'encoche en changeant la fente.
 English
 Português
 Русский
 Español
 Français
 عربي
 Tiếng Việt
 हिन्दी
 Indonesia
 Türkçe


 Machine à rouler les plaques à quatre rouleaux